出厂前 4 道复核落地:单片检测单随货同行
11 月 3 日上午,暴龍光学茂名基地品控部把出厂复核流程从 3 道调整为 4 道,新增的一道是“装框后外观复核”。调整后,每片镜片在离开仓库前要经过光度、透射比、外观、包装四项检查,任一项不通过即退回上一工序。
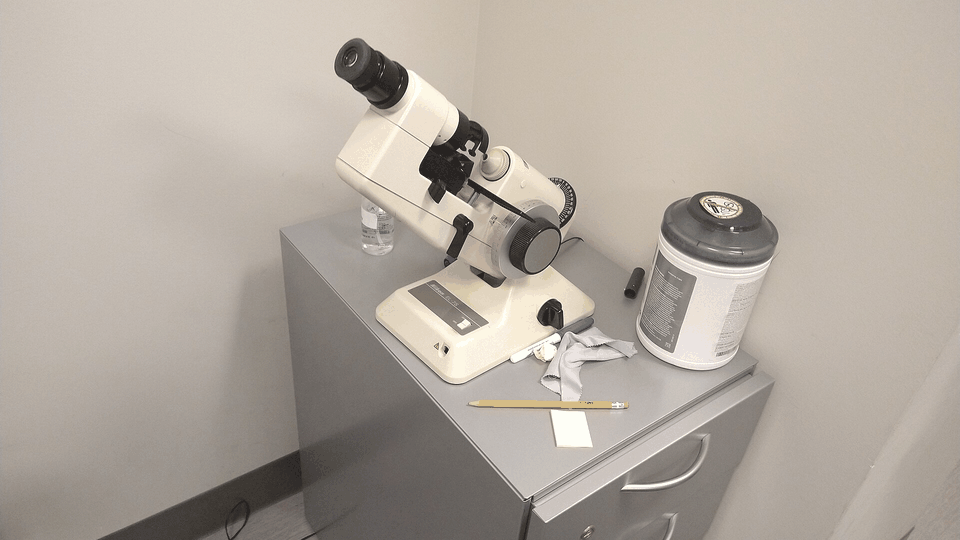
第一道光度检查用两台焦度计交叉读数,后顶焦度偏差超过 0.12D、柱镜轴位偏差超过 4° 的片子直接判不合格。按 GB 10810.1 的要求,-6.00D 以内单光片的屈光度允差是 ±0.12D,厂内把这条线收紧到 ±0.10D,留出运输与装框的余量。
第二道透射比检查针对镀膜片,用分光光度计在 550nm 处读可见光透射比。1.56 非球面片的判定线是 98.2%,1.60 MR-8 是 98.6%,低于判定线的片子重新镀膜,不降级出货。
第三道外观复核放在装框工位之后,检查膜层划伤、崩边与应力条纹。应力条纹用偏光板目视,出现明显彩条的要退火一次;崩边超过 0.5mm 的整片报废,不做修补。
第四道包装复核核对检测单与镜片编号。11 月 3 日当天发出的 1860 片镜片,全部附有编号一致的检测单,其中 7 片因轴位偏差 5° 被判不合格,返工后于 11 月 5 日重新入库。
复核流程的调整起因是一起退货。10 月 28 日,湛江一家门店退回 3 副渐进片,反馈近用区偏左;拆检发现轴位没有错,是装框时镜片偏转了 1.5°,外观复核就是为这类偏差加上的。
四道复核的节拍按线产能配。1.60 线每小时出片 96 片,四道检查拆成两个工位,光度与透射比在前,外观与包装在后,单片平均占用 44 秒,保住了次日发货的承诺。
检测单格式也改了。原来一张 A4 汇总单跟一箱货,现在每片一张 60×40mm 贴纸单,编号与镜片袋上的喷码对应,装箱单再列总数。11 月 5 日随机抽 50 片,编号全部对得上。
相关型号
这条记录涉及的产品:1.56 非球面单光镜片、1.60 MR-8 高透单光镜片。